Где микрофабрики вписываются в производственную систему
Пригодность микрофабрики зависит от полного производственного маршрута, а не только от скорости демонстрационного цикла.
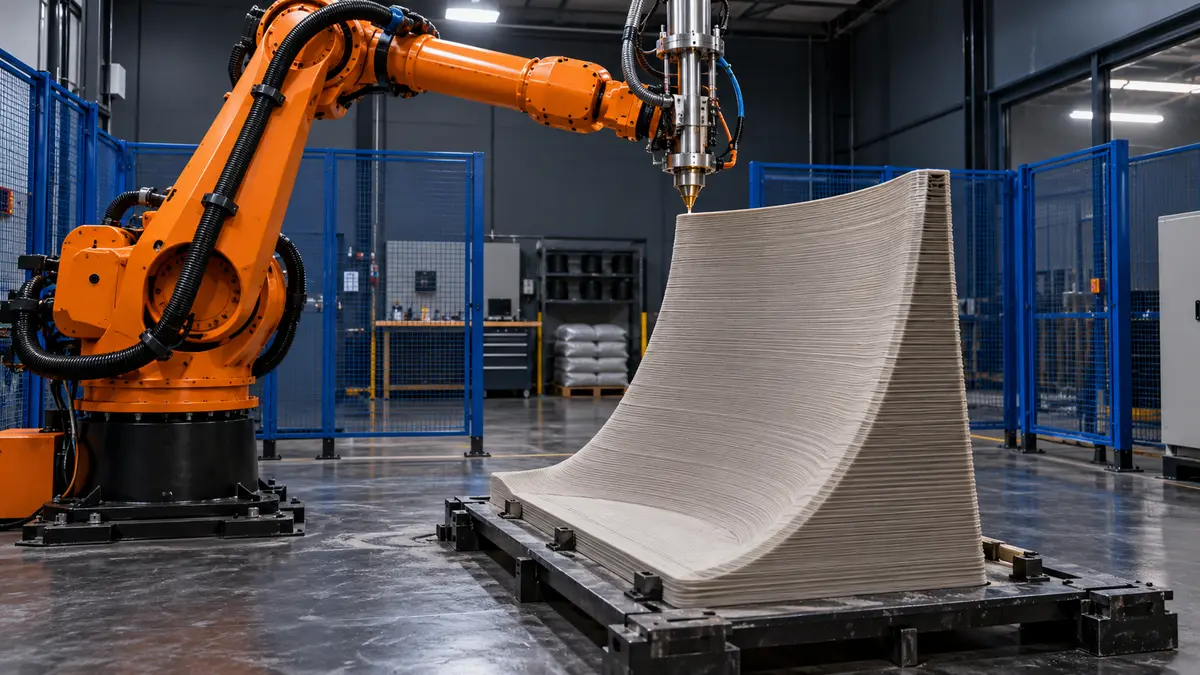
Небольшая фабрика способна сократить расстояние между изменением конструкции и получением пригодной детали, но один размер не определяет её место в производственной системе. Существенные вопросы касаются разнообразия продукции, размера партии, подтверждения качества и работы после изготовления. Оценивать микрофабрики легче, когда эти вопросы заменяют простое соревнование между маленькой площадкой и большим заводом. В центре сравнения должна оставаться потребность заказчика, а не внешний масштаб оборудования или привлекательность нового производственного формата.
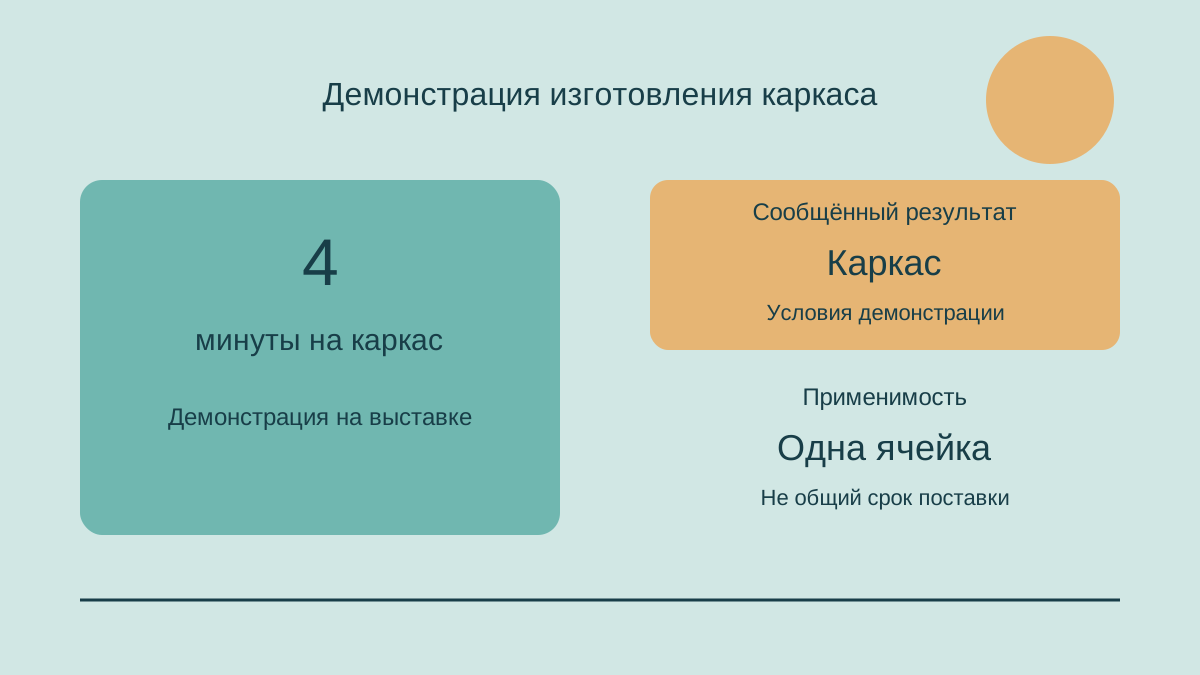
В публикации Мануфэкчеринг Дайв (Manufacturing Dive) от 1 октября описаны модульные площадки с роботами, аддитивными технологиями и связанными цифровыми процессами. Материал рассматривает подход «Караколь» (Caracol) к выпуску разнообразных деталей небольшими объёмами и автоматизированную демонстрацию на Международной выставке производственных технологий в Чикаго, США. На ней каркас квадрокоптера изготавливался каждые четыре минуты. Это сообщённый цикл конкретной демонстрации, а не гарантия выпуска любой проверенной детали с такой же скоростью на любой микрофабрике.
Начинать следует с семейства изделий, а не со здания
Производственная система должна начинаться с перечня деталей, которые требуется изготовлять. Бизнес с частыми изменениями конструкции и небольшими партиями решает иную задачу, чем предприятие с устойчивой моделью и длинной серией. В первом случае важны гибкость и время подготовки очередного варианта. Во втором выделенная линия может распределять подготовительные и капитальные затраты на большое число одинаковых единиц. Ни один случай нельзя оценить только по площади помещения или числу установленных станков.
Источник обозначает эту границу через комментарий Бретта Коннера из Общества инженеров производства: микрофабрики могут подходить для разнообразных изделий, но не обязательно являются лучшим выбором для больших объёмов с небольшим разнообразием. Это различие применимости, а не утверждение, что один способ всегда дешевле. Поэтому покупателю оборудования необходимо сначала определить семейство продукции, предполагаемый состав заказов и требования приёмки, а уже затем обсуждать коммерческую привлекательность компактной автоматизированной ячейки в своей конкретной задаче.
Семейство изделий также показывает, какие операции действительно могут пользоваться одним оборудованием. Две внешне похожие детали способны требовать разных материалов, допусков или последующей обработки. Гибкая машина не создаёт автоматически гибкий сквозной процесс, если один следующий этап остаётся предназначенным для узкой спецификации. Карта всего семейства помогает избежать покупки универсальной системы изготовления, после которой продукция ждёт менее универсальную операцию отделки либо контроля. Такое ожидание необходимо учитывать наравне с временем работы основной машины.
Цикл изготовления составляет только часть срока
Четырёхминутная демонстрация каркаса полезно иллюстрирует быстрое изготовление в определённых условиях. Этот показатель следует сохранять привязанным к конкретному изделию и демонстрации. Для пригодной детали могут понадобиться согласование конструкции, подготовка материала, изготовление, охлаждение, отделка, проверка и доставка. Некоторые маршруты короче, другие длиннее. Демонстрация не устанавливает, что все перечисленные действия завершались за четыре минуты для произвольного клиентского заказа или что результат одинаково распространяется на каждый возможный материал и вариант конструкции.
Для покупателя срок начинается с определения потребности и заканчивается доступностью принятой детали для использования. Короткий машинный цикл может слабо повлиять на этот интервал, если большую часть занимает уточнение конструкции. И наоборот, несколько более медленный способ изготовления может быть полезен, если устраняет длительное транспортное или организационное ожидание. Содержательное сравнение должно касаться полностью принятого компонента с одинаковой начальной точкой и одинаковым условием завершения. Без этих границ цифры скорости отвечают на разные вопросы.
При сравнении важно отделять рабочее время от ожидания. Деталь может провести мало времени на машине и гораздо больше — в очереди на проверку или в ожидании отсутствующего согласования. Ускорение изготовления само по себе не убирает такую очередь. Поэтому предложение микрофабрики убедительнее, когда оно называет текущее ограничение и объясняет, какую операцию меняет новая система. Один быстрый цикл без описания остальных стадий не должен становиться прогнозом полного срока поставки для клиента.
Цифровая конструкция требует управляемого допуска в производство
Возможность изготовить объект по цифровой модели сокращает часть подготовительных действий, но одновременно повышает значение контроля самой модели. Площадке необходимо знать, какая редакция одобрена, какой материал и процесс она предполагает и какие проверки требуются перед выпуском. Быстро изготовленная неправильная редакция остаётся ошибкой. Цифровая связь полезна тогда, когда вместе с геометрией передаёт сведения о полномочиях по конструкции и условиях приёмки, а не просто ускоряет пересылку файла между участниками.
Распределённая сеть делает эту ответственность заметнее. Если несколько ячеек получают одну модель, бизнесу нужно установить, используют ли они сопоставимые настройки и отвечает ли их продукция одинаковым требованиям. Общий файл не доказывает одинаковое производство. Состояние оборудования, калибровка, исходный материал и процедуры сотрудников могут различаться. Это общие вопросы оценки, а не проблемы, выявленные на названной площадке «Караколь»: публикация не предоставляет набора данных о подтверждении качества во всей производственной сети компании.
Надёжная запись выпуска связывает одобренную модель с производственным запуском и последующей проверкой. Она помогает определить, какие единицы нужно пересмотреть при изменении конструкции. Кроме того, такая запись не позволяет позднему исправлению незаметно заменить файл, по которому была изготовлена прежняя партия. Цель состоит не в дополнительных бумагах ради самих бумаг, а в проверяемой связи между намерением, фактическим изготовлением и результатом, который заказчик действительно принял и может использовать по назначению.
Пригодность материала важнее обещания замены
Материал источника описывает аддитивное изготовление из полимеров, композитов и металлов. Эти категории нельзя считать взаимозаменяемыми лишь потому, что они позволяют создать физический объект по модели. Температура, нагрузка, износ и окружающая среда определяют требования к компоненту. Геометрия составляет только часть задания. Быстро изготовленная замена из неподходящего материала способна решить вопрос внешнего вида, одновременно оставив нерешённой функциональную задачу. Поэтому материал должен рассматриваться вместе с предполагаемым использованием и проверкой полученного изделия.
Подтверждение пригодности должно соответствовать роли детали. Визуальный прототип, производственная оснастка и несущий элемент могут требовать разных доказательств. Примеры источника показывают диапазон возможных применений, но не разрешают конкретную замену. Эта статья не утверждает пригодность напечатанной детали для какого-либо названного самолёта, судна или промышленной машины. Такое решение относится к соответствующему конструкторскому и качественному процессу и опирается на данные о действительном компоненте. Общая характеристика технологии не может заменить эти данные и полномочия.
Доступность материала задаёт ещё одну границу. Местная производственная ячейка зависит от сырья, расходных материалов и запчастей для обслуживания. Перенос изготовления ближе к клиенту меняет цепочку снабжения, но не уничтожает её. Предложение должно показывать эти зависимости и срок работы с подтверждёнными ресурсами. Иначе предприятие рискует обменять долгую очередь за готовой деталью на долгую очередь за материалом, необходимым для её изготовления. Для непрерывности работы это разные формы одной и той же неопределённости.
Последующая обработка способна стать ограничивающей операцией
После изготовления объект может нуждаться в дополнительной работе до использования. В зависимости от процесса и требований это бывают отделка поверхности, механическая обработка, очистка или проверка. Точный маршрут устанавливается для продукта; его нельзя вывести из слова «микрофабрика». Если несколько вариантов пользуются одной системой изготовления и одновременно зависят от единственного ресурса отделки, именно этот ресурс способен определять реальный выпуск всей системы. Поэтому заготовка и принятая готовая деталь должны считаться отдельно в планировании.
Необходимо оценивать мощность каждого обязательного этапа. Быстрая первая операция не делает быстрой всю линию, когда следующая операция не успевает за ней. Результатом может стать очередь частично готовых объектов вместо увеличения числа принятых изделий. Небольшая площадка позволяет легче увидеть связи, поскольку процесс компактен, но компактность сама по себе не балансирует нагрузку и не подтверждает достаточность последующей обработки. Для решения нужно знать требования изделий и доступность всех ресурсов, через которые они проходят.
Полезно также отделять работу внутри ячейки от операций, переданных другому поставщику. Внешняя отделка может быть правильным решением, но она меняет описание срока. Местное изготовление с последующей обработкой далеко от клиента отличается от полной местной услуги. Коммерческое предложение должно показывать эту границу, чтобы заказчики оценивали действительный маршрут. Тогда близость первой площадки не будет ошибочно восприниматься как доказательство, что все необходимые операции выполняются рядом и вся поставка зависит только от одного участника.
Гибкой мощности нужен реалистичный показатель загрузки
Машина, способная изготовлять много конструкций, не проводит всё время за выпуском принятой продукции. Переналадка, подготовка материалов, обслуживание, проверки и организация очереди занимают часть доступного периода. Показатель загрузки должен объяснять, какую деятельность учитывает. Высокая машинная активность не обязательно означает большую пользу клиенту, если включает повторные неудачные запуски или продукцию, ожидающую окончательной приёмки. Поэтому анализ производительности полезно завершать количеством соответствующих требованиям результатов, а не только продолжительностью движения оборудования.
Ценность гибкости может заключаться в устранении задержки, а не в максимизации числа единиц. Небольшая срочная партия иногда оправдывает резерв мощности, даже если оборудование могло бы выполнить более длинный заказ. Это коммерческий выбор, связанный с сервисными обязательствами и стоимостью. Его следует объяснять именно так, не пряча внутри утверждения, что каждый час без изготовления является потерей либо что самая маленькая площадка всегда эффективнее. Разные потребности клиентов способны требовать разных режимов использования одной системы.
Добавление модулей по мере развития спроса потенциально делает вложения более постепенными, как отмечает источник. Однако новый модуль создаёт полезную мощность только при достаточности общих ресурсов. Электроснабжение, отделка, проверка, цифровая координация и персонал тоже могут нуждаться в расширении. Решение должно следовать за ограничением полного процесса. Покупка ещё одной изготовляющей установки не обязательно увеличит принятые поставки, если их уже ограничивает другой этап. Такой вывод требует проверки маршрута, а не предположения о линейном росте всей системы.
Требования к навыкам шире управления машиной
Коннер описывает сочетание навыков робототехники, механической обработки и последующей отделки. Это соответствует устройству компактной автоматизированной площадки, где одна команда должна понимать несколько связанных стадий. Управление роботом важно, но важны также распознавание проблемы материала, работа с редакцией конструкции и решение о дополнительной проверке результата. Автоматизация меняет содержание труда, не устраняя каждую необходимость профессионального суждения. Поэтому будущая команда должна рассматриваться как часть маршрута качества, а не только как набор операторов новых интерфейсов.
Подготовку следует связывать с реальным изделием и порядком приёмки. Человек может освоить интерфейс, ещё не научившись замечать непригодный результат процесса. Понятные правила передачи проблемы и ответственность за выпуск остаются нужны вместе с техническими навыками. Источник не приводит измеренных штатных требований для каждой микрофабрики, поэтому статья не назначает универсального числа сотрудников и не прогнозирует замену конкретного существующего коллектива. Для такого вывода понадобились бы данные о продукте, загрузке и полном перечне работ.
Сети необходимы одинаковые доказательства, а не только связь
Несколько небольших площадок потенциально приближают производство к разным заказчикам. Польза зависит от надёжности распределения заказов и способности каждого места подтвердить нужные возможности. Карта сети с многочисленными точками не доказывает, что каждая точка изготовляет каждую деталь. Соответствие заказа проверенной ячейке важнее предположения, что географическая близость сама создаёт подходящего поставщика. Поэтому при распределении следует учитывать одновременно требования изделия, доступный материал и доказанный маршрут изготовления и проверки на выбранной площадке.
Общие записи помогают устанавливать такое соответствие, показывая оборудование, материалы, одобренные процессы и возможности проверки. Им нужен порядок обновления, чтобы изменение одной площадки учитывалось до назначения нового заказа. Коммерческое обещание становится убедительнее, когда называет проверенную возможность в определённом месте. Это полезнее общего заявления, что связанная сеть изготовит любой объект где угодно. Ограничения не мешают сети работать; они позволяют назначать работу там, где её действительно можно завершить с требуемым результатом.
Первый заказ должен проверять всё обещание
Пилотный заказ полезен, если проходит те же согласования и маршрут поставки, которые предполагаются в обычной работе. Демонстрация может доказывать возможность получить форму, тогда как клиентский заказ должен подтвердить соответствие формы требованию и своевременную доставку. Запись активной работы вместе с ожиданием показывает, решает ли система исходное ограничение. Она также не позволяет технически успешному испытанию превратиться в неподтверждённую оценку повседневного срока поставки, когда часть проверок была пропущена или выполнена вне обычного процесса.
Условия приёмки следует согласовать до испытания. Иначе участники способны выбрать после завершения тот показатель, который выглядит наиболее выгодно. Полезный пилот может выявить неожиданную потребность в отделке или показать необходимость изменения конструкции. Эти находки ценны, если меняют план внедрения. Их нужно сохранять рядом с успехами, поскольку цель состоит в надёжном производственном маршруте, а не в коллекции самых быстрых отдельных машинных циклов. Такое испытание даёт основание для решения, соответствующего будущей действительной работе.
Результат пилота также полезно обсуждать с теми, кто будет принимать регулярную продукцию. Их требования к документации и доставке могут отличаться от требований демонстрационной команды. Такое согласование заранее помогает сохранить единый смысл слова «готово» на всех этапах будущего заказа.
Что включить в практическую оценку
- Семейство изделий, ожидаемое разнообразие и размер партии.
- Полный маршрут от одобренной конструкции до принятой поставки.
- Материал и подтверждение пригодности для предполагаемого использования.
- Мощность отделки и проверки вместе с изготовлением.
- Навыки и ответственность сотрудников производственной ячейки.
- Доказательства перед передачей той же работы другой площадке.
Эти вопросы превращают внедрение микрофабрики в решение определённой производственной задачи. Они оставляют компактной ячейке возможность принести значительную пользу, не объявляя её универсальной заменой большого завода. Четырёхминутная демонстрация показывает результат конкретной автоматизированной системы в конкретных условиях. Более широкий коммерческий результат зависит от совместной работы конструкции, материалов, подтверждения качества и доставки для действительной детали заказчика. Именно эту последовательность следует проверять перед переходом от привлекательной демонстрации к обещанию регулярного снабжения и запланированной производственной мощности.
Оставить комментарий
Ваш комментарий на модерации.